Carane loosen meneng macet saka WPC paralel twin screw extruder?
Langkah-langkah lan cara rinci kanggo ngeculake sekrup macet saka extruder sekrup kembar paralel WPC kanthi muter kopling kanthi manual.
Prasyarat safety: Kabeh mesin kudu dipateni lan dikunci; wiwitan dumadakan saka unit utama kanggo forcely drive meneng wis strictly dilarang. Bahan kayu-plastik PE ngemot bubuk kayu; sawise cooling, materi nuduhake atose dhuwur lan pasukan clamping wujud ing meneng. Dawane total tong minyak yaiku 3 meter; mulane, wektu dadi panas lan jampel kudu luwih saka sing dibutuhake kanggo tong minyak kompak-jinis mesin.
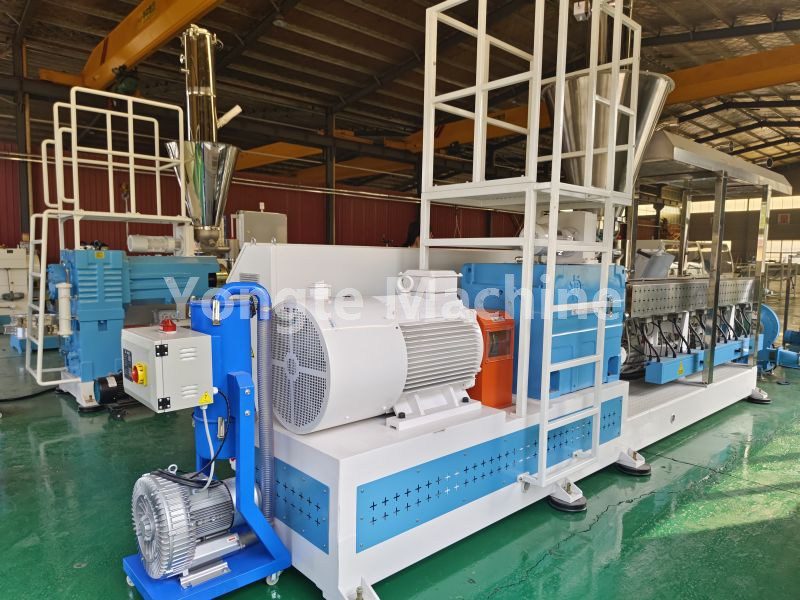
I. Parameter suhu baking sing disaranake (luwih disenengi kanggo skenario jamming material sing adhem)
PEWPC Suhu Operasi Normal: 170–190°C; Suhu Setpoint Pemanasan Baking: 205–215°C
⚠ Suhu maksimum ngirim ora ngluwihi 220 ° C kanggo wektu lengkap; nalika wêdakakêna kayu kapapar suhu ndhuwur 220 ° C, iku Highly rawan kanggo coking lan carbonization, nggawe lumps asil akeh harder kanggo mbusak.
Kontrol pemanasan adhedhasar zona tong 3 meter (biasane dipérang dadi 5-6 zona)
Zona 1 (Bagian Pakan): 210–215°C [Area beresiko dhuwur kanggo macet; prioritas pemanasan]
Zona 2: 205210°C
Zona 3: 205210°C
Zona 4: 200–205°C
Zona 5 (Transportasi Leleh): 200–205°C – Zona Nozzle/Flange: 200–205°C
Aja mung panas bagean mburi! Umume masalah material kayu-plastik PE dumadi ing bagean 12 meter pertama silinder.
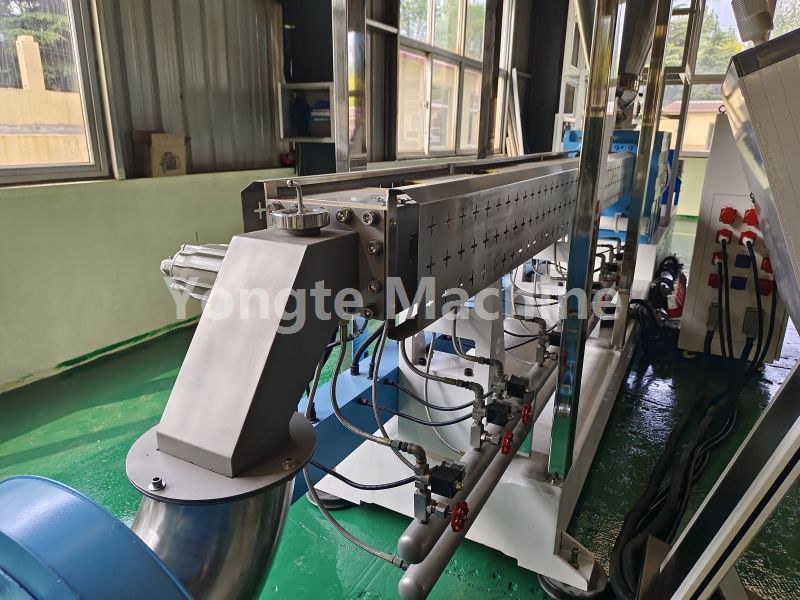
II. Insulasi Termal lan Urutan Rotasi (Khusus kanggo wadhah silinder dawane 3 meter)
1. Sawise suhu tekan nilai sing disetel, njaga paling sethithik 90 menit sadurunge nerusake;
2. Saben menit 2530, sistem bakal ngalami acara mati; kanthi manual melu kopling setir (maju / mundur).
· Ngidini rotasi bolak-balik: Mungkasi pemanasan maneh! Aja nambah suhu maneh; bola-bali mbalikke rotasi disk lan meneng;
· Tetep meneng: terusake insulasi nganti 60 menit liyane; total wektu baking ngirim ora ngluwihi 3 jam.
Yen panganan isih ora masak sawise dipanggang luwih saka 3 jam, terus dipanasake mung bakal ngobong bubuk kayu; ing kasus iki, mungkasi dadi panas lan nyiapake kanggo mbongkar mesin kanggo mbusak meneng.
Teknik ngowahi: Puter drum bali lan kasebut kanthi sudut cilik; supaya nggunakake pasukan ing arah siji. Sawise materi wiwit loosen, mboko sithik nambah amba rotasi kanggo crushed materi nambani.
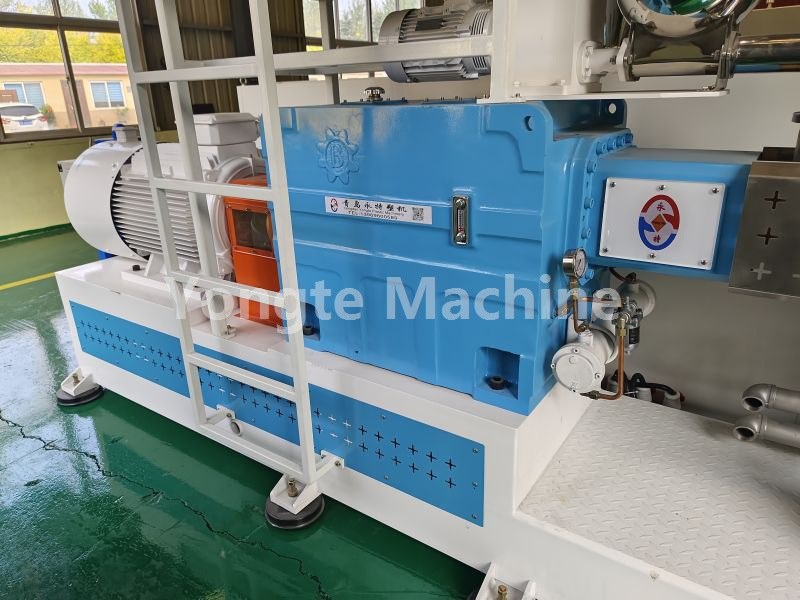
III. Piranti dadi ngeculke sawise dadi panas; Prosedur kanggo mulihake piranti nalika diuripake
1. Sawise motor wis diputer lancar tanpa resistance sembarang, nginstal tutup kopling;
2. Pulsa tanpa beban kacepetan kurang sajrone 35 detik; mirsani unit utama kang ora mbukak saiki;
3. Sawise ora mbukak saiki bali menyang normal, pisanan feed murni bahan cleaning PE; aja langsung feed bahan komposit kayu-plastik menyang tong minyak extrusion - mbusak materi lawas saka laras extrusion kacepetan kurang pisanan.
4. Sawise stream discharge resik, free lumps hard utawa bintik ireng, mboko sithik bali menyang dipakani bahan produksi PEWPC, nalika progressively nambah kacepetan rotasi lan tingkat dipakani.
IV. Pembongkaran Gagal Pemanasan lan Prosedur Reresik
1. Panas nganti kira-kira 200 ° C; copot nozzle lan flange transisi, banjur mbusak port discharge ngarep;
2. Gunakake rod pusher lengkap ing mburi ngarep tong minyak kanggo push materi solidified metu bebarengan rod meneng;
3. Yen piranti ora mindhah, mbusak loro ngawut-awut lan ngresiki grooves Utas saka ampas cooling hardened (PE-kayu-plastik komposit) bagean dening bagean;
4. Kasebut kanthi teliti, mriksa reresik meshing antarane loro ngawut-awut lan mriksa apa ana partikel logam manca ing tembok utama tong minyak;
Yen titik jamming kertu terus-terusan dumadi ing posisi sing padha, kemungkinan gedhe amarga filing wesi utawa obyek manca liyane; iki kudu dikenali, yen ora, miwiti maneh piranti langsung kanggo reinsert kertu.
Warta sing gegandhengan
- Kaluwihan Pipa Irigasi Soaker Karet vs Tabung Irigasi Tradisional
- Apa Yongte Supply Turnkey Project Service kanggo WPC decking plant?
- Mesin Kayu Plastik Solid Daur Ulang 200x50mm Kasil Dites
- Yongte WPC Column nggawe mesin karo co-extrusion kasil dites
- Kepiye carane sampah film plastik bisa digunakake kanggo ngasilake produk komposit kayu-plastik (WPC)?
- Setelan Suhu Mesin Ekstrusi WPC
Ninggalake kula pesen