

Carane ngatasi masalah WPC lawang Strip misalignment?
Alasan lan Pangobatan kanggo WPC Door Strip Misalignment (Warping, Asimetri, Varian Ketebalan, Torsi)
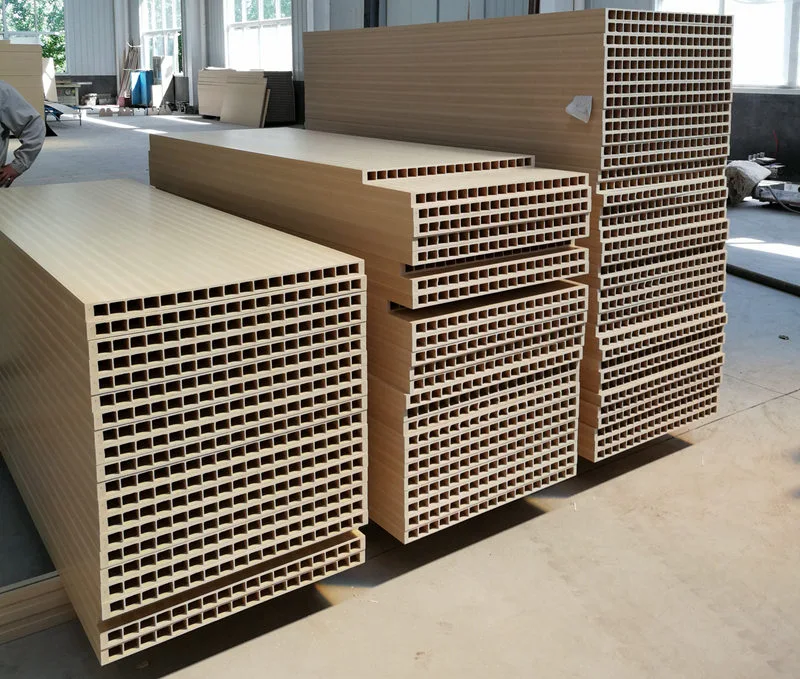
lawang WPC diprodhuksi dening compositing PVC lan wêdakakêna kayu, biasane nampilaken struktur kothong kawangun ing langkah extrusion siji. Multiple iga reinforcing biasane diinstal nang growong kothong kanggo ngedongkrak kekuatan sakabèhé profil. Distorsi saka iga iki ora mung mengaruhi flatness lumahing nanging uga weakens support struktural, duweni potensi hindering selipan sing tepat saka liner baja sak patemon panel lawang sakteruse, mangkono langsung impact kualitas lawang rampung lan kinerja instalasi. Nganggo pengalaman produksi sing ekstensif, insinyur Yongte wis nemtokake panyebab umum distorsi iga sajrone ekstrusi lawang WPC lan ngembangake solusi praktis. Iki ngidini teknisi bisa diagnosa masalah kanthi cepet, nyetel paramèter lan setelan peralatan, nyuda tingkat cacat, lan njamin kualitas profil sing konsisten. Bagean ing ngisor iki kanthi sistematis rinci babagan manifestasi lan obat khusus kanggo saben sabab, diprioritasake kanthi wigati.
Distorsi ing jalur penguatan lawang WPC biasane nyakup iga internal, kanthi tandha-tandha umum kalebu owah-owahan lateral utawa warping berbentuk S, kekandelan ora konsisten (beda-beda ing antarane bagean sing luwih kandel lan luwih tipis), twisting sakabèhé, lan, ing kasus sing abot, detasemen saka tembok njaba, misalignment rongga, utawa deformasi rebound pas-cooling.
Mekanisme inti: ekstrusi sing ora rata saka sirah mesin → resistensi bentuk asimetris → penyusutan pendinginan sing ora seragam → distribusi gaya traksi miring.
1, WPC lawang extrusion mati sirah lan jamur (paling umum - prioritas ngatasi masalah)
Nimbulaké
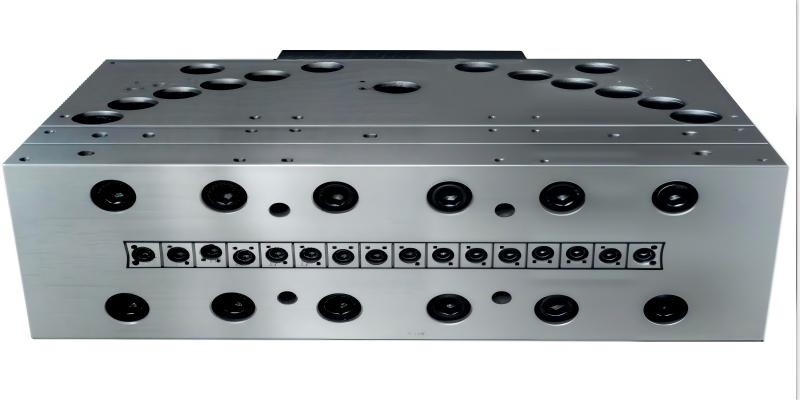
1. Saluran aliran jamur sing ora seimbang: disparitas resistance aliran sing signifikan antarane rib lan tembok njaba; saluran feed iga sempit utawa dawa aliran materi alon relatif menyang tembok njaba, nyebabake iga kanggo babagan lan bend; Utawa, buildup materi localized ing saluran rib nimbulaké tingkat aliran fluctuating.
2. Asymmetric rib die longkangan: luwih gedhe longkangan ing siji pinggiran mati lan cilik ing liyane nggawe kekandelan ora rata (kandel ing sisih siji, luwih tipis ing liyane), anjog kanggo gawan mlengkung marang extrusion.
3. Distribusi suhu sing ora rata: Suhu sing dhuwur banget ing wilayah iga nambah cairan cair, nyebabake peregangan lan penyimpangan; suhu banget kurang mundhakaken leleh elastisitas lan kaku internal, asil ing mbalek lan distorsi sawise ejection.
4. Die head carbon buildup: Coked kayu wêdakakêna adheres kanggo saluran aliran reinforcement, nyebabake blockages lokal, fluktuasi aliran, lan misalignment rib periodik.
5. Cacat utawa ngeculke tulangan bar (die inti support rod): Misaligned die inti rod posisi ngalih pitulungan mbentuk posisi mati-tengah, nyebabake langsung rib deviasi sak extrusion.
Solusi
1. Die preparation: Polish saluran aliran iga kanggo Balance tarif discharge antarane tembok njaba lan rib; jumbuh widen posisi rib ing saluran kanggo mesthekake sumber materi cekap, tetep tingkat aliran rib rada padha utawa luwih alon saka tembok njaba, Nyingkiri Ngartekno luwih cepet aliran tembok njaba. Calibrate kesenjangan bukaan mati lan seragam nyetel pinggiran reinforcing; mriksa rod support inti mati, ngunci lan kempal coaxiality sing, lan ngganti sembarang rod deformed.
2. kontrol suhu Zoned: Njaga zona tulangan inti jamur ing suhu rada luwih murah tinimbang tembok njaba kanggo ngurangi flowability nyawiji lan nyilikake mbalek; njaga suhu sakabèhé ing ngisor 185 ° C (kanggo komposit kayu-plastik PVC) kanggo nyegah karbonisasi bubuk kayu. Ajeg mbongkar cetakan kanggo mbusak coke akumulasi; aplikasi jampel termal sak downtime kanggo nyegah wêdakakêna kayu saka carbonizing lan adhering kanggo tembok.
2. Faktor formulasi dan material
Nimbulaké
1. Distribusi ukuran partikel sing ora rata lan isi kelembapan sing dhuwur: Kelembapan pemanasan ngasilake busa lan gelembung internal, nyebabake kekuatan lokal sing ora konsisten lan shrinkage pendinginan sing ora rata, sing ndadékaké mlengkung; wêdakakêna kayu sing kasar banget nyebabake fluktuasi sing signifikan ing modulus elastis bahan cair.
2. Ketidakseimbangan pelumasan: Pelumasan eksternal sing berlebihan ndadekake permukaan cair banget lunyu, nyebabake kontak sing ora apik ing antarane iga lan mbentuk lengen lan potensial penyimpangan; lubrication njaba ora cukup nambah gesekan, deforming rib ing unilateral narik dening lengen mbentuk; lubrication internal ora cukup ngundakake elastisitas leleh, nyebabake mbalek nalika ejection jamur.
3. Isi ngisi kalsium karbonat sing akeh banget: Nyuda ductility leleh lan ngrusak ketangguhan necking, nggawe materi gampang distorsi tensile.
Campuran bahan sing ora rata lan variasi batch: Nimbulake owah-owahan periodik ing viskositas leleh, kekandelan bar tulangan sing beda-beda, lan pembentukan S-bend.
Solusi
1. Kayu bubuk pangatusan: Kontrol isi Kelembapan kanggo <1% lan mesthekake ukuran partikel seragam kanggo nyegah coarseness gedhe banget.
2. Fine-tune sistem lubrication: Ngurangi lubrication external gedhe banget; mesthekake lubrication internal cukup kanggo nambah homogenitas nyawiji; nggawe pangaturan stabilizer cilik kanggo njamin stabilitas termal.
3. Proses pencampuran sing stabil: Njaga suhu pencampuran kacepetan dhuwur lan pendinginan, lan njamin wektu pencampuran sing konsisten saben batch.
3. Forming Cooling System (Tahap pembentukan kritis kanggo mbentuk iga)
sabab
1. Asimetri antarane vakum kiwa lan tengen mbentuk lengen klambi: vakum gedhe banget ing sisih siji narik iga menyang, nyebabake misalignment; vakum dhuwur langsung deforms iga tembok tipis; vakum ora cukup ngalangi adhesion sing tepat kanggo lengen klambi, anjog kanggo kahanan kang ora tetep posisi.
2. Pendinginan sing ora rata ing saluran banyu rongga jamur: pendinginan sisih njero kanthi cepet nyebabake hardening awal, nalika pendinginan sisih njaba sing luwih alon terus nyusut, nggawe diferensial sing mbengkongake bar tulangan.
3. Nyandhang utawa misalignment guide entri lengen klambi mbentuk: selipan mati-tengah pasukan iga metu saka Alignment.
4. Iga internal saka lengen sing mbentuk cocog karo burrs rongga jamur lan langkah-langkah, nyebabake resistensi gesekan sepihak sing dhuwur.
Solusi
1. Mandiri nyetel vakum ing loro-lorone kanggo mesthekake imbangan; supaya mundhak kasepakatan; nyuda vakum kanthi tepat kanggo wilayah sing tembok tipis.
2. Priksa sirkuit banyu kanggo bocor utawa blockages; clogs cetha; nginstal garis cooling tambahan ing rongga sing cocog kanggo cooling seragam; ngawasi suhu banyu inlet lan outlet.
3. Nyetel stasiun setelan kanggo mesthekake keselarasan coaxial saka sirah die, setelan lengan, lan mekanisme traksi; grind burrs ing lengen setelan; ngganti yen rusak banget.
4. Proses Traksi lan Ekstrusi
sabab
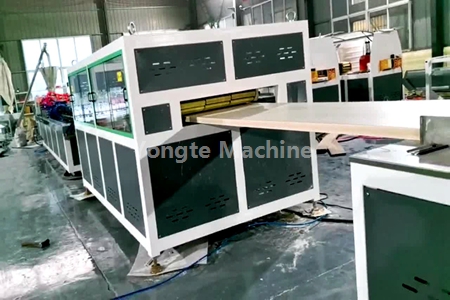
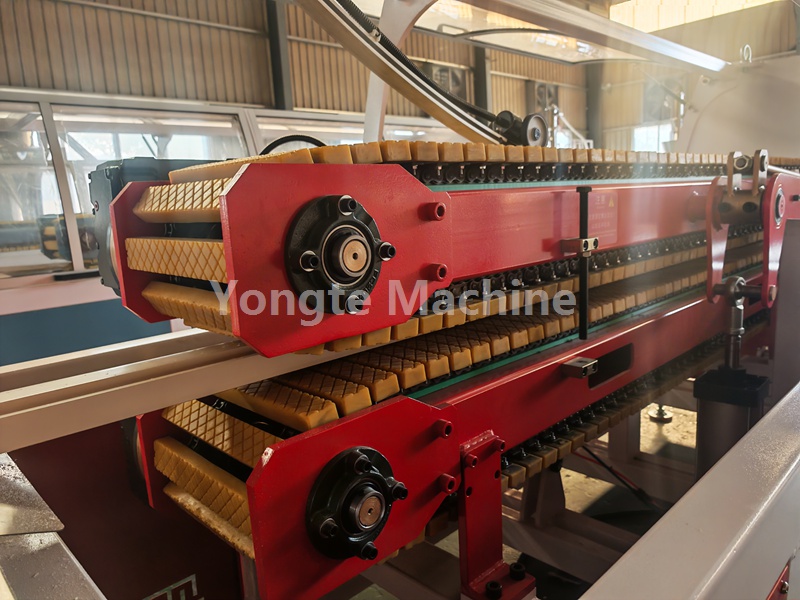
1. Traksi asinkron utawa ketegangan sabuk sing ora rata (ketegangan diferensial antarane sisih kiwa lan tengen); gaya tarik vertikal utawa lateral sing ora seimbang (siji luwih kenceng), nyebabake stres lateral sing mbengkongake iga internal; kacepetan traksi fluktuasi (gantian cepet lan alon) alters rib elongation.
2. Mismatch antarane extrusion lan kacepetan drawing: Kacepetan drawing gedhe banget mulet lan thins iga, ngindhuksi kaku internal tensile sing nimbulaké mbalek lan mlengkung marang release; kacepetan ora cukup compresses iga, anjog kanggo bulging lan deformasi.
3. rotasi meneng ora stabil lan fluctuating meksa nyawiji: Pulsating discharge nimbulaké variasi mesti ing kekandelan rib, asil ing kurva wavy.
4. Longkangan online salah antarane die nozzle lan mbentuk lengen klambi: Lan longkangan gedhe banget ngidini free mulet saka materi molten, rawan kanggo penyimpangan; longkangan ora cukup risiko tabrakan materi karo die.
Solusi
1. Calibrate traktor: Njamin tension sabuk seragam ing loro-lorone, mriksa kanggo nyandhang, lan verifikasi stabilitas kacepetan narik.
2. Balance extrusion lan drawing kacepetan: Nyilikake rib babagan tingkat; kanggo profil kayu-plastik, njaga tingkat regane paling murah kanggo nyuda stres internal.
3. Stabilisasi tekanan sistem: Priksa layar panyaring sing macet lan priksa konfigurasi sing tepat kanggo nyuda pulsasi tekanan.
4. Njaga celah udara 10-20 mm kanggo nyegah pamindahan lateral sadurunge profil lumebu ing lengen mbentuk.
5, Rebound Final (bar tulangan mboko sithik deform sawise cooling rampung)
Panyebab: Sisa stres internal, gradien pendinginan sing ora cocog, pendinginan permukaan sing cepet banget, kontraksi internal sing terus-terusan, lan deformasi iga sabanjure.
Countermeasures: Ngluwihi tank banyu cooling lan incorporate post-cooling; ngatur gradien cooling saka dhuwur kanggo kurang kanggo nyegah irungnya suhu dadakan; jumbuh nyuda rasio drawing.
Warta sing gegandhengan
- Carane akeh cetakan sing dibutuhake kanggo siji set pigura lawang?
- Sistem Pakan Anti-Bridging Terpadu kanggo Ekstrusi Plastik Daur Ulang
- Yongte Rubber Foam Microporous Seepage Pipe Line Produksi Sukses Ditugasake kanggo Klien India
- Kaluwihan Pipa Irigasi Soaker Karet vs Tabung Irigasi Tradisional
- Apa Yongte Supply Turnkey Project Service kanggo WPC decking plant?
- Mesin Kayu Plastik Solid Daur Ulang 200x50mm Kasil Dites
Ninggalake kula pesen



Rekomendasi News


