Napa Kita Nglengkapi Extruder Pipa PE kanthi 33: 1 L / D?
Kaluwihan nggunakake extruder kanthi rasio 33:1 L/D kanggo produksi pipa banyu PE
Perusahaan kita duwe spesialisasi ing produksi peralatan manufaktur pipa PE. Kanggo nyukupi syarat pangolahan extrusion pipe PE, kita wis dibukak seri extruders karo rasio dawa-kanggo-diameteripun 33:1, kalebu SJ65 / 33 16-63 mm PE pipe peralatan, ing SJ75 / 33 75-160 mm PE pipe line produksi, ing SJ90 / 33 160-315 mm line extrusion PE lan pipe 315. Peralatan produksi pipa PE 300–500 mm. Seri peralatan iki wis nuduhake macem-macem kaluwihan sing luar biasa ing aplikasi produksi nyata, ngidini perusahaan manufaktur nambah kualitas pipa lan ngoptimalake efisiensi produksi.
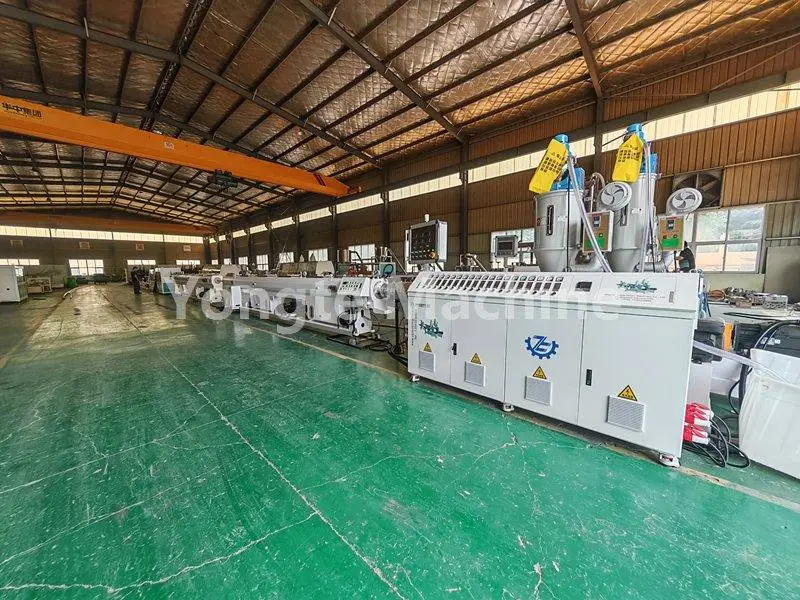
Bagean ing ngisor iki nyedhiyakake ringkesan rinci saka macem-macem perspektif.
I. Kaluwihan saka Plasticization lan Molding
1. Kanthi leleh pepek, tatanan titik crystallization lan partikel unmelted wis minimalake. Lelungan sekrup lengkap njamin wektu panggonan sing optimal kanggo materi ing tong minyak, saéngga partikel HDPE leleh kanthi cepet. Iki nggampangake transisi sing luwih lancar saka negara padhet menyang negara molten, nyegah materi sing ora dilebur lokal. Salajengipun, permukaan njero lan njaba pipa sing lancar nyuda kedadeyan pinholes lan cacat kristalisasi, saéngga nyuda resiko pipa pecah.
2. Kanggo pipa sumber banyu PE, tambahan karbon ireng menyang masterbatch werna-bebarengan karo dispersi efektif bahan daur ulang-nambah kinerja anti-tuwa; akeh jalur produksi uga nggabungake bahan daur ulang. A 33: 1 screw mixer nyedhiyakake stroke pencampuran sing cukup kanggo mesthekake dispersi ireng karbon seragam, minimalake pembentukan aglomerat titik ireng, saéngga njamin resistensi cuaca jangka panjang saka pipa. Kajaba iku, panggunaan bahan daur ulang ngasilake homogenitas leleh sing unggul.
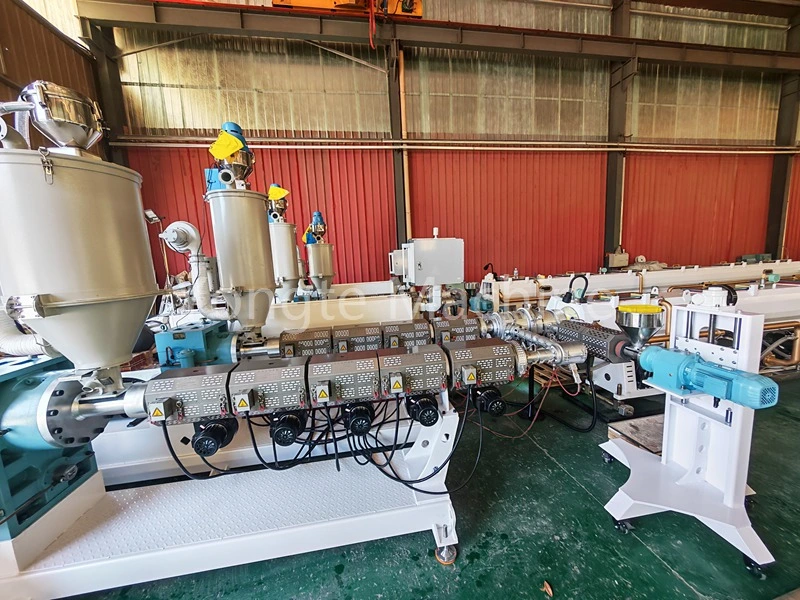
2. Tekanan nyawiji stabil njamin tliti dhuwur dimensi saka tubing.
1. A maneh bagean metering asil suda extrusion pulsation. Kanthi bagean metering maneh ing extruder meneng dawa, leleh luwih stabil lan buffered ing bagean metering, anjog kanggo fluktuasi cilik ing tekanan nyawiji, tingkat aliran discharge stabil, lan konsistensi dimensi unggul saka pipo extruded.
2. Kekandelan tembok seragam lan ellipticity sing bisa dikontrol, ditambah karo kinerja tekanan sing stabil, langsung nyebabake toleransi ketebalan tembok sing nyenyet lan ellipticity kurang kanggo produk pipa. Pipa tekanan PE minangka bahan pipa bantalan tekanan; kekandelan tembok seragam kritis kanggo mesthekake tundhuk karo kaku ring lan syarat kekuatan hidrostatik statis, mangkono ngurangi tingkat Gagal ing pengawasan produk final lan nggawe pipo iki becik kanggo dangu, terus-terusan, lan operasi produksi stabil.
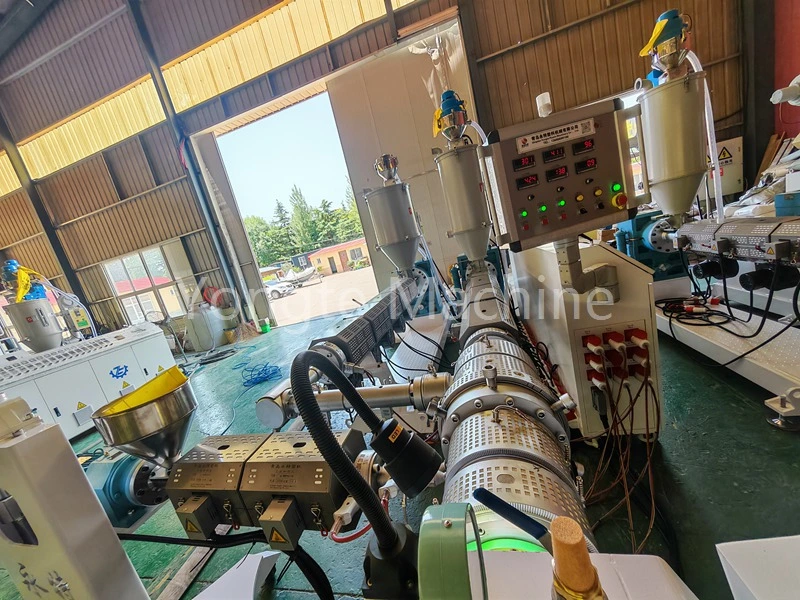
III. Wide proses lan daya adaptasi produksi kuwat
1. Ana potensial luwih kanggo nambah kapasitas produksi. Dibandhingake karo 30: 1 meneng, 33: 1 meneng mbisakake kacepetan extrusion luwih lan output tambah ing diameteripun meneng padha, Ngartekno nambah kapasitas produksi saben unit wektu. Ing wektu sing padha, ngindhari stres geser sing gedhe banget sing ana gandhengane karo sekrup 38: 1 utawa 40: 1, saéngga njamin produksi mundhak nalika nyuda efek samping saka overshearing.
2. Toleransi dhuwur kanggo variasi bahan mentah: Nalika ana variasi suntingan ing karakteristik batch bahan mentah utawa ing rasio bahan daur ulang, proses kasebut bisa luwih gampang diatur, nyuda kemungkinan fluktuasi kualitas lan kanthi mangkono nambah toleransi kesalahan produksi.
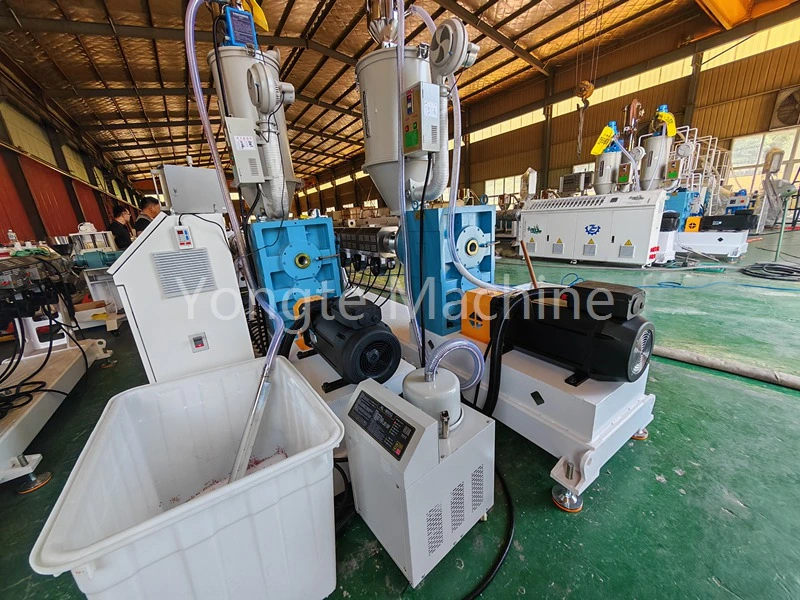
IV. Ngilangi degradasi termal kanggo njaga sifat mekanik bahan PE
· HDPE sensitif kanggo generasi panas ing nyukur gedhe banget: dibandhingake ngawut-awut dawa karo rasio saka> 36:1, rasio meneng 33:1 njamin sing wektu panggonan ora dawa banget. Akibaté, sajarah termal lan profil geser dialami dening materi ing tong minyak tetep Moderate, saéngga panas geser bisa kontrol èfèktif. Pendekatan iki ngalangi scission chain molekul, mesthekake yen kekuatan tensile lan kinerja tekanan hidrostatik saka pipo ora degrade, lan ngindari kedadeyan brittleness, yellowing, utawa partikel char ing pipo.
Ing cendhak: plasticization cukup, nanging ora bakal "masak" PE.
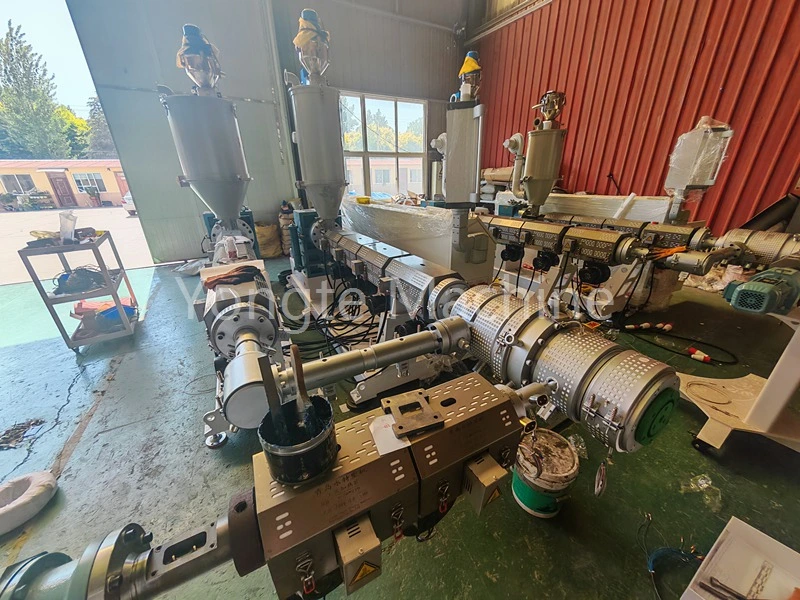
V. Efektivitas Biaya Sakabèhé saka Peralatan (Saka Perspektif Teknik)
· Dibandhingake karo 30: 1, varian iki nawakake wates ndhuwur kualitas produk sing luwih dhuwur, kanthi wates sing luwih gedhe kanggo perbaikan kualitas plastisisasi lan keseragaman leleh, saengga cocok kanggo pipa PE diameter gedhe, jalur produksi kanthi kecepatan dhuwur, lan aplikasi pipa tahan tekanan ruangan.
· Dibandhingake karo 38/40: 1, varian 33/1 nawakake konsumsi daya host sing luwih murah, panggunaan energi sing luwih murah, nyandhang sekrup sing luwih murah, biaya pangopènan sing luwih murah, lan resistensi sing luwih apik kanggo degradasi sing disebabake overheating. Akibate, industri pipa tekanan HDPE akeh nggunakake 33: 1 minangka spesifikasi standar sing disenengi, ngimbangi kapasitas produksi, kualitas produk, lan efisiensi energi.
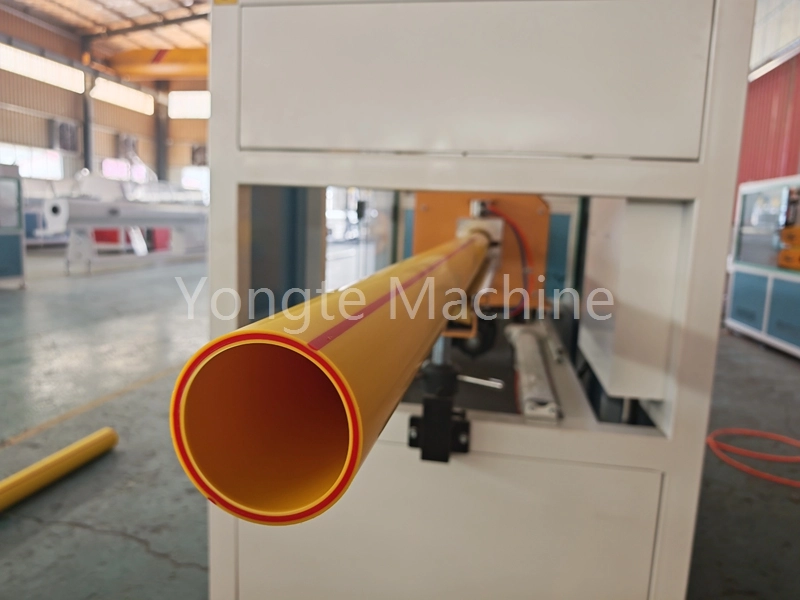
Ringkesan
The 33: 1 rasio dawa-kanggo-diameteripun pipe extruder PE, dirancang kanggo produksi pipo sumber banyu PE, njamin plasticization pepek saka materi, dipun promosiaken sawur seragam saka karbon ireng lan materi daur ulang ing phase nyawiji, ngalangi fluktuasi kinerja disebabake aglomerasi lokal, njogo meksa leleh stabil, lan entuk kontrol kekandelan dhuwur ing tembok pipa. Nalika njaga kapasitas produksi, extruder iki kanthi efektif ngontrol panas geser, nyegah degradasi HDPE, lan njamin kekuwatan hidrostatik lan tahan cuaca saka pipa. Kajaba iku, nawakake adaptasi proses sing kuwat, ngimbangi kualitas produk karo biaya produksi, dadi pilihan sing disenengi kanggo jalur produksi pipa tekanan HDPE.
Warta sing gegandhengan
- Kaluwihan Pipa Irigasi Soaker Karet vs Tabung Irigasi Tradisional
- Apa Yongte Supply Turnkey Project Service kanggo WPC decking plant?
- Mesin Kayu Plastik Solid Daur Ulang 200x50mm Kasil Dites
- Yongte WPC Column nggawe mesin karo co-extrusion kasil dites
- Kepiye carane sampah film plastik bisa digunakake kanggo ngasilake produk komposit kayu-plastik (WPC)?
- Setelan Suhu Mesin Ekstrusi WPC
Ninggalake kula pesen