Setelan Suhu Mesin Ekstrusi WPC
Kurva suhu ekstrusi kanggo komposit kayu-plastik PE (HDPE + bubuk kayu)
Skenario sing ditrapake: PE lan bubuk kayu jalur produksi komposit (flat twin-screw granulation → conical twin-screw / single-screw extrusion molding); kanggo komposit plastik PE-kayu, masalah utama yaiku overheating lokal, isi kelembapan, lan karbonisasi bubuk kayu; mulane, suhu bahan maksimal kudu ora ngluwihi 185 °C. Ing proses loro-tataran, tataran granulation kembar-meneng podo njamin pepek nyawiji, plasticization, lan tatanan saka granules seragam saka HDPE lan wêdakakêna kayu; ngecor profil sakteruse banjur dileksanakake nggunakake conical kembar-meneng utawa siji-meneng extruder. Pendekatan pangolahan sing dipérang iki mbisakake kontrol suhu independen ing saben tahapan, saéngga nyuda risiko overheating lokal. komposit plastik PE-kayu sensitif banget kanggo kondisi pangolahan; manungsa waé khusus kudu mbayar kanggo suhu lokal gedhe banget ing tong minyak utawa mati, Kelembapan ampas ing bahan mentahan, lan carbonization saka wêdakakêna kayu ing suhu dhuwur. Masalah kasebut bisa nyebabake bintik-bintik arang ing permukaan produk, owah-owahan warna, utawa malah degradasi sifat mekanik. Akibaté, ing produksi nyata, suhu bahan kudu dikontrol kanthi ketat, kanthi suhu maksimal ora ngluwihi 185 °C.
I. Kurva Suhu Ekstrusi PE-WPC (Tahap Pelletizing + Tahap Pembentukan Profil)
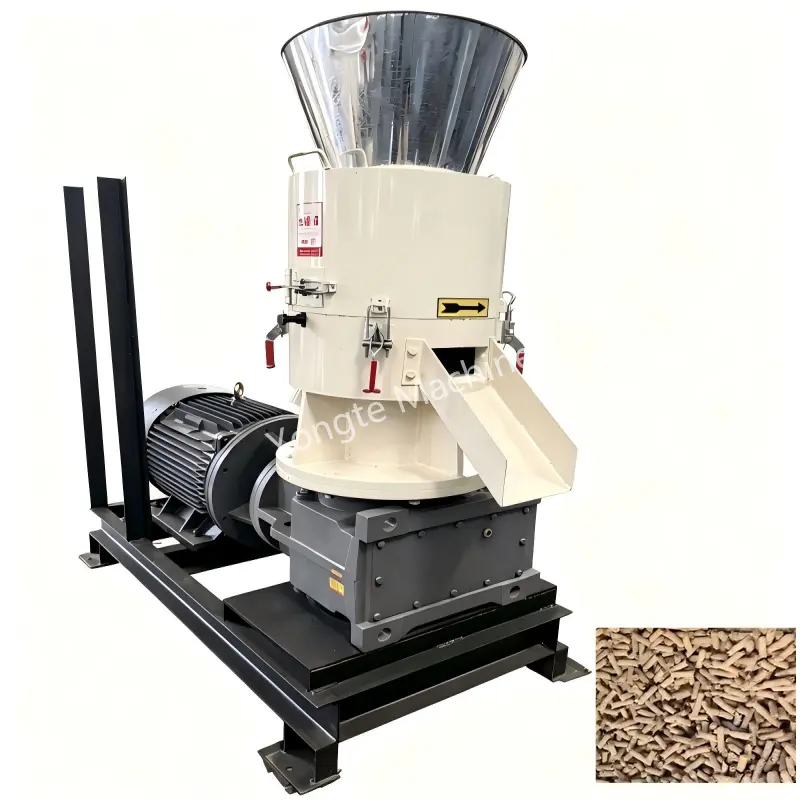
① Granulasi ganda paralel (granulasi kayu PE, ganda paralel arah sing padha)
Ing produksi nyata, suhu kudu nggoleki adhedhasar paramèter bahan mentahan kayata isi wêdakakêna kayu, ukuran bolong, lan indeks aliran leleh HDPE: sing luwih dhuwur rasio tambahan wêdakakêna kayu, sing luwih kangelan Processing, necessitating nyedhaki ngawasi stabilitas suhu ing tataran plasticization kanggo nyegah klempakan panas localized; nalika ukuran bolong wêdakakêna kayu luwih apik, area lumahing tartamtu mundhak, nggawe carbonization luwih kamungkinan, kang mbutuhake abang cocok saka sawetara suhu ing tataran homogenization. Kajaba iku, kontrol pasokan banyu ing tahap granulasi ganda sing rata kudu ditindakake saka tahap pra-perawatan bahan mentah; nalika mlebu bubuk kayu menyang tanduran, isi kelembapan kudu diuji, lan yen ngluwihi 5%, perawatan pangatusan kudu ditindakake; yen ora, Kelembapan ngetik tong minyak extruder bisa generate umpluk uap ing suhu dhuwur, kang bisa kompromi uniformity granulation lan mimpin kanggo cacat pori internal ing produk extruded final sak ngecor extrusion sakteruse.
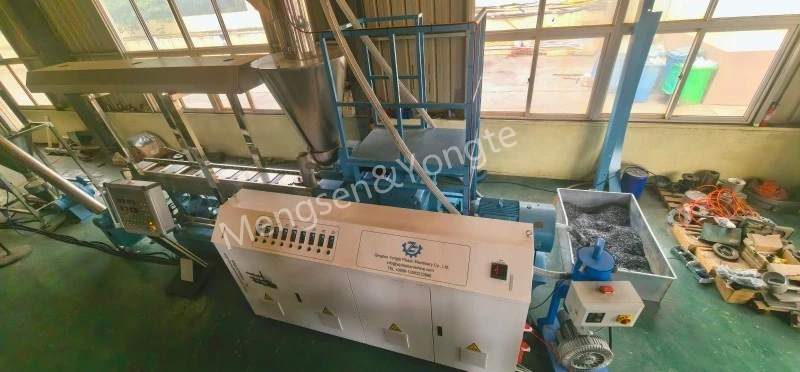
Dawane silinder saka port pakan menyang sirah, saben °C
|
sektor |
Zona 1 (Tambahan) |
Zona 2 |
Zona 3 |
Zona 4-6 |
Zona 7-8 |
Zona 9 |
Kepala mati |
|
setelan |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
titik utama:
· Aja nyetel bagean dipakani dhuwur banget kanggo nyegah wêdakakêna kayu saka softening prematurly lan adhering kanggo rod meneng, kang bisa mimpin kanggo bridging utawa rod entanglement.
· Zona 3-5 minangka bagean pencampuran utama, ing endi suhu mundhak mboko sithik;
· Rada ngisor sirah muncung kanggo ngurangi kenaikan suhu ing zona nyukur leleh;
· Suhu leleh ora kudu ngluwihi 185 °C kanggo wektu sing suwe; yen ora, serat kayu bakal ngalami carbonization cepet, asil ing katon bintik ireng lan ambu ora enak rokok-kaya.
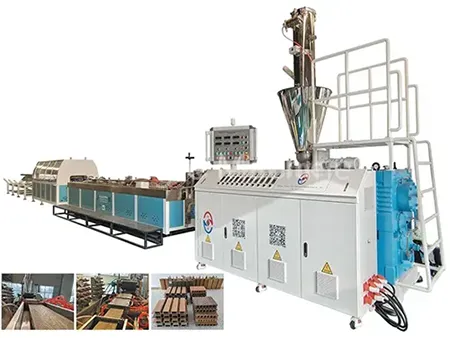
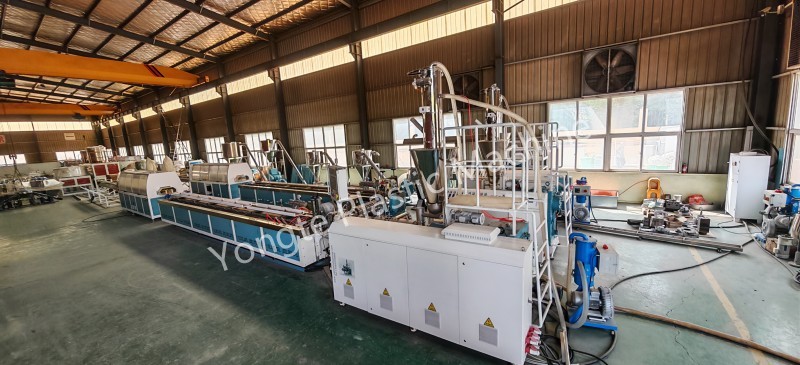
② Mesin pembentuk (SJSZ sekrup kembar conical utawa sekrup tunggal, kanggo extruding decking / profil nggunakake pelet kayu-plastik)
Conical Twin meneng ExtruderTemperature Tabel Parameter
|
jinis parameter |
Bagean loading (Unit: °C) |
Rentang kompresi (unit: °C) |
Bagian knalpot (unit: °C) |
Range pangukuran (unit: °C) |
Suhu sirah (unit: °C) |
Suhu cetakan (unit: °C) |
Suhu leleh sing diukur (unit: °C) |
|
Setel suhu |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tabel Parameter Suhu kanggo Ekstrusi Sekrup Tunggal (Lapisan Permukaan Co-extruded / Profil Sederhana)
|
Kategori Parameter |
Bagean loading (Unit: °C) |
Rentang kompresi (unit: °C) |
Range pangukuran (unit: °C) |
Suhu sirah (unit: °C) |
Suhu cetakan (unit: °C) |
|
nyetel nilai |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Prinsip Operasi Suhu
1. Nyetel suhu ora padha karo suhu nyata leleh; iku penting kanggo nggunakake probe nyawiji kanggo nindakake pangukuran nyata saka suhu nyawiji. Amarga generasi panas sing disebabake geser sekrup, suhu leleh sing diukur biasane ngluwihi suhu sing disetel kanthi 5-12 °C.
2. Suhu ing bagean exhaust ngirim ora disetel dhuwur banget. Ing wilayah iki, uap banyu sing diserap lan volatil bobot molekul rendah ing bubuk kayu dibebasake kanthi jumlah gedhe; yen suhu ing zona iki dhuwur banget, gas bisa uga gagal kanggo uwal ajeg saka materi molten, kang bisa mimpin kanggo foaming saka nyawiji lan micu degradasi termal saka lumahing wêdakakêna kayu, asil ing carbonization.
3. Suhu jamur kudu rada luwih dhuwur tinimbang suhu ing bagean metering kanggo mesthekake yen materi molten nahan flowability cukup nalika ngetik rongga jamur, saéngga nggampangake ngisi lan ngecor Gamelan, lan ngurangi tatanan cacat pitting ing lumahing produk disebabake flowability ora cukup; Nanging, suhu jamur kudu ora dhuwur banget, amarga suhu cetakan sing dhuwur banget bakal nyuda tingkat cooling saka lapisan lumahing materi molten, anjog kanggo adhesion materi kanggo lumahing jamur (jamur tancep), lan duweni potensi asil ing klempakan materi lan tandha scorch ing wilayah ngendi materi tetep kanggo lengkap suwé.
Warta sing gegandhengan
- Kaluwihan Pipa Irigasi Soaker Karet vs Tabung Irigasi Tradisional
- Apa Yongte Supply Turnkey Project Service kanggo WPC decking plant?
- Mesin Kayu Plastik Solid Daur Ulang 200x50mm Kasil Dites
- Yongte WPC Column nggawe mesin karo co-extrusion kasil dites
- Kepiye carane sampah film plastik bisa digunakake kanggo ngasilake produk komposit kayu-plastik (WPC)?
- Aplikasi kanggo Karet Foamed Water-Permeable Pipes
Ninggalake kula pesen