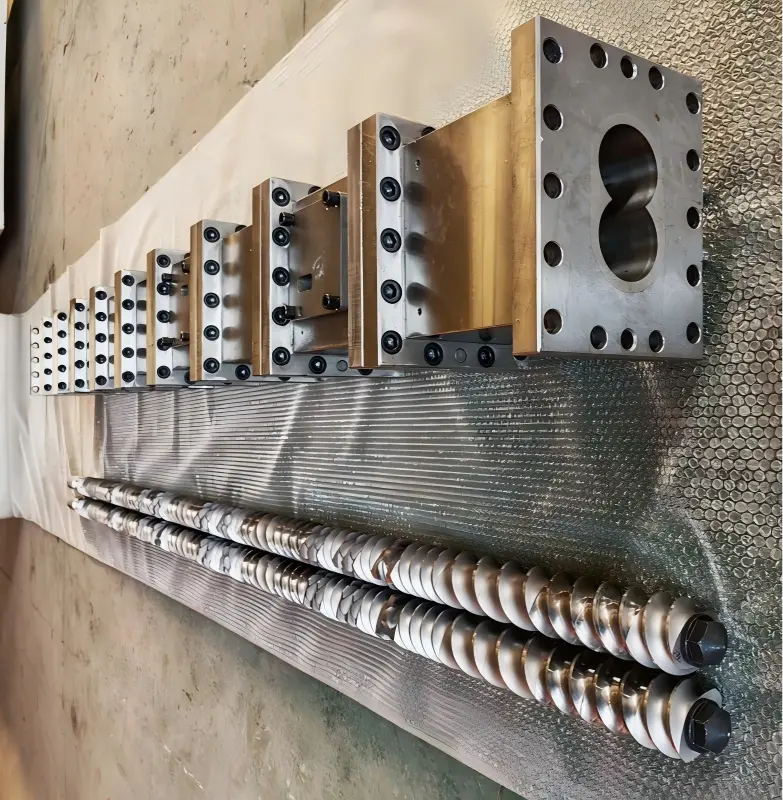
Disassembly lan Majelis Parallel Double Meneng kanggo WPC Pelletizing Machine
SH75 Paralel Double-Screw Disassembly lan Guide Majelis
Sajrone operasi mesin pelletizing WPC, yen pangopènan dibutuhake amarga nyandhang lan luh ing perakitan sekrup lan silinder, pangguna kudu mbongkar lan ngumpulake komponen kasebut. Prosedur pembongkaran lan perakitan kanggo mesin sekrup kembar modular SH75 kudu ditindakake kanthi ketat karo prosedur operasi sing wis ditemtokake; kabeh personel sing melu operasi kasebut kudu ngerti spesifikasi operasi luwih dhisik lan njupuk langkah-langkah protèktif sing cocog kanggo nyegah kacilakan safety utawa karusakan peralatan amarga operasi sing ora bener. Pembongkaran mesin sekrup kembar datar lan pandhuan perakitan sing diwenehake dening tim teknik Yongte dimaksudake mung minangka referensi kanggo operator.
Ditrapake kanggo: Yongte WPC Pelletizing SH75 Parallel Double-Screw Extruder – Building-block-style parallel double-screw threaded component (conveying blocks, kneading blocks, shearing blocks). Komponen kasebut kudu dioperasikake kanthi pasangan kanthi sekrup kiwa lan tengen kanthi bertahap kanggo mesthekake hubungan fase sing bener antarane rong sekrup sajrone perakitan, saéngga nyegah gangguan komponen utawa operasi peralatan sing ora normal sing disebabake panyimpangan fase.
Sadurunge miwiti operasi apa wae, prosedur LOTO (Lockout/Tagout) kudu ditindakake kanthi ketat: kabeh sumber daya kudu dicopot lan kudu dikonfirmasi manawa peralatan wis rampung mati kanggo nyegah cedera pribadi utawa karusakan peralatan sing disebabake ora sengaja.
1, Persiapan
1. Piranti lan Consumables
· Alat ekstraksi sekrup khusus, piranti / penet hidrolik, batang tembaga, sekop tembaga, sikat kawat tembaga, palu kayu (dilarang nyentak langsung permukaan kerja blok berulir kanthi palu baja)
· Kunci torsi, kunci hex, pelumas anti lengket suhu dhuwur (minyak pelumas suhu dhuwur molibdenum disulfida), spidol, sarung tangan tahan suhu dhuwur, blok kayu sing resik / alas karet
· Agen pembersih, udara tekan, kaca tingal protèktif
2. Shutdown Pre-Operation (Sadurunge sekrup ditarik saka tong minyak)
1. Sadurunge mati mesin, sak tenane ngresiki nggunakake agen reresik lan nyoba kanggo saluran kabeh materi saka tank.
2. Kelangan nganti suhu sing aman; pedhot sumber daya, sijine tandha bebaya lan ngunci wilayah; mateni sistem pemanasan, pakan, lan vakum.
3. Copot kepala mesin mati, piring multi-bolongan, koil pemanas, termokopel, piring tutup vakum, lan port pakan.
4. Loosen bolts flange segmented ing tong minyak meneng; nyiapake kanggo extract kabeh perakitan twin-meneng.
2, mundur total sekrup (pra-proses)
1. Pedhot kopling output-mburi saka gearbox abang; tandha phase saka ngawut-awut kiwa lan tengen lan spline (iki kritis kanggo nyegah phase instalasi salah saka komponen ngrusak).
2. Operating / Hydraulic fixture: horisontal nyinkronake mundur total saka rong ngawut-awut; mesthekake loro ngawut-awut tetep ing engagement podo - ora narik wong forcefully ing sisih siji.
3. Selehake ing blok kayu; tetep meneng dilereni soko tugas supaya ora teka menyang kontak langsung karo lemah, kang bisa ngrusak profil thread.
4. Bahan sing resik nalika isih panas: gunakake sekop tembaga lan sikat tembaga kanggo mbusak karbida; yen materi dadi macet antarane pemblokiran Utas lan mandrel ing, aplikasi lokal, dadi panas seragam soften materi sadurunge disassembling; iku strictly dilarang kanggo tundhuk komponèn kanggo panas lokal kuat.
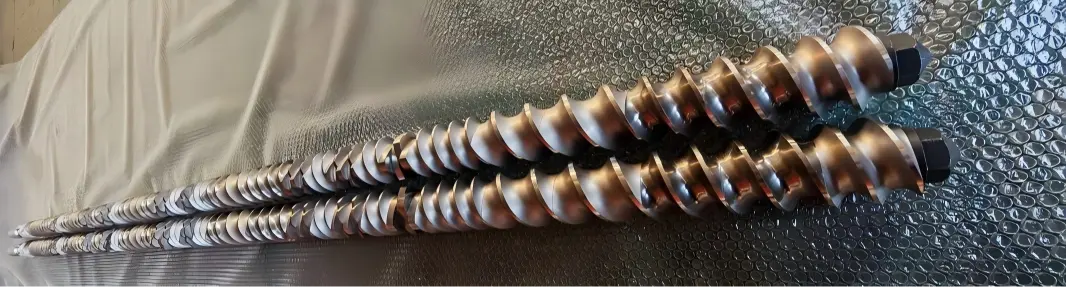
3, Prosedur disassembly blok (komponen) Utas (disassemble sequentially saka sirah mesin menyang mburi gearbox abang)
Urutan: Nut ngunci ngarep → Cincin penahan radial → Saben set komponen berulir
1. Loosen nut ngunci ngarep (biasane Utas internal - aja mbalikke arah thread); banjur copot nut ngunci, mesin cuci thrust, lan ring posisi.
2. Copot klompok pamblokiran Utas dening klompok, banjur copot komponen meneng A / B dipasangake saka posisi sing padha; tandhani saben klompok komponen nganggo spidol - nuduhake nomer posisi + sisih (ngarep / mburi) + orientasi meneng (kiwa / tengen); njupuk foto kanggo nyathet diagram urutan perakitan.
3. pemblokiran Utas macet ing mandrel ing: Gunakake penet hydraulic digabungake karo perkakas specialized kanggo sumbu mencet, karo bantuan saka rod tembaga; dilarang banget kanggo nyerang utawa ngobong permukaan sing diulir kanthi sudut; iku uga strictly dilarang kanggo langsung panas lumahing apa komponen nggunakake obor oxyacetylene.
4. Sawise disassembly lengkap: ngresiki spline pin inti, diameteripun njaba saka pin inti, lan alur spline internal komponen; mbusak celengan karbon akumulasi utawa materi hardened; mriksa spline kanggo nyandhang, retak, utawa chipping.
5. Inspeksi komponen: Priksa kanggo nyandhang ing profil thread lan lumahing engagement, uga kanggo pitting utawa retak; komponen karo nyandhang gedhe banget kudu langsung scrapped; mecah utawa ndandani dilarang; komponen kuwi ora kudu reloaded menyang mesin.
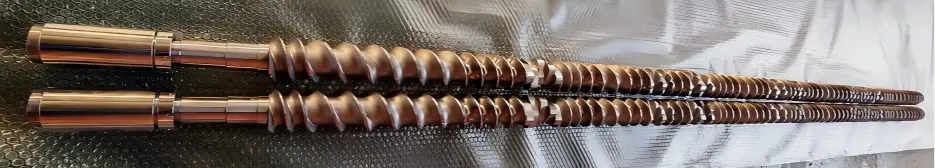
4, Déwan blok Utas (ngumpul mbalikke miturut gambar utawa tandha asli, saka mburi gearbox menyang mburi sirah mesin)
1. Ngresiki spline mandrel inti lan spline internal komponèn; aplikasi lapisan tipis saka grease anti-tempel suhu dhuwur (aja aplikasi lapisan kandel kanggo nyegah buildup materi carbonized sak produksi).
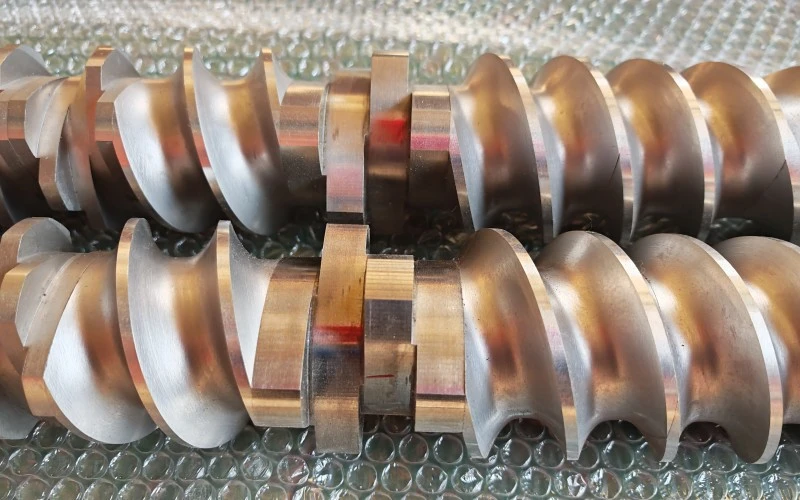
2. Pas pamblokiran Utas sequentially miturut urutan menehi tandha; nginstal ing pasangan, mesthekake yen fase engagement saka sekrup A lan B didadekake siji; mesthekake yen pasuryan mburi komponèn tightly dipencet marang saben liyane tanpa reresik, lan spline wis kebak lungguh ing Panggonan.
Blok conveying, blok kneading, lan blok shearing duwe orientasi sing ditemtokake lan ora kudu dipasang ing arah sing mbalikke; arah rotasi lan amba saka pemblokiran kneading kudu strictly tundhuk karo gambar proses.
Kanggo saben set sing diinstal, kanthi manual nguripake loro ngawut-awut kanggo mesthekake engagement Gamelan karo ora jamming utawa scraping.
3. Pasang ring posisi lan mesin cuci tikaman ing urutan, banjur ngencengi nut ngunci ngarep-mburi.
4. Kencengake nut pengunci menyang torsi sing ditemtokake (75 Nm; umume deleng torsi sing disaranake pabrikan; aplikasi pra-tightening diagonal ing 2-3 langkah sing kapisah - aja kenceng kabeh bebarengan).
5. Sawise perakitan rampung, kanthi manual nyetel loro ngawut-awut: mesthekake Gamelan, rotasi terus-terusan tanpa jamming utawa swara nuthuk abnormal; ora ana gesekan logam ing antarane rong sekrup.
6. Verifikasi: Bandingake karo foto perakitan asli kanggo verifikasi urutan komponen, orientasi, lan jumlahe.
5, Screw reassembly saka tong minyak
1. Ngresiki interior tong minyak sak tenane; mesthekake bushing bebas saka materi carbonized lan mriksa bushing kanggo nyandhang.
2. Loro ngawut-awut tetep bolong karo phase pancet; nalika tong minyak wis horisontal synchronizedly di-push ing, resistance langsung dideteksi lan mesin ora kudu dilakokno ing pasukan gedhe banget.
3. Pasang kopling mburi, kempal karo phase spline sadurunge ditandhani, lan ngamanake lengen nyambungake lan pin posisi.
4. Pasang maneh flanges tong minyak kanggo saben bagean lan ngencengi bolts flange ing orane tumrap sekolah diagonal.
5. Koil pemanas pemugaran, termokopel, port vakum, bagean pakan, kepala mesin mati
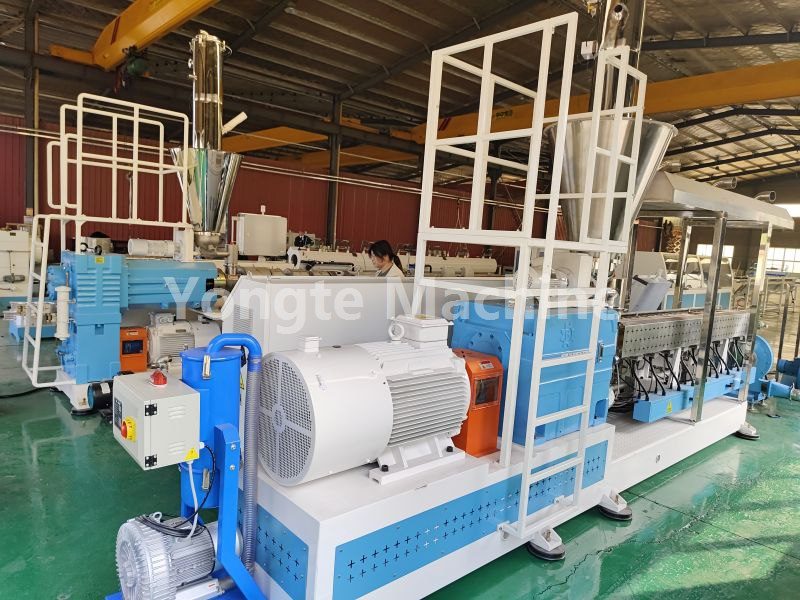
6. Test Run Inspection
1. Mulihake kabeh sambungan wiring, disengage LOTO, kanthi manual muter poros ing kacepetan kurang kanggo sawetara giliran, lan konfirmasi sing ora ana gangguan gesekan abnormal.
2. Nindakake tes jogging tanpa beban, kacepetan kurang, ngawasi arus lan getaran; yen ora ana kelainan sing dideteksi, tambahake suhu; sawise suhu diunggahake, nindakake test turntable liyane kanggo mriksa maneh (amarga peralatan bisa macet amarga ekspansi termal).
3. Nindakake produksi nyoba kanthi dipakani kanthi kacepetan kurang; ngawasi torsi lan fluktuasi tekanan; konfirmasi ora kelainan.
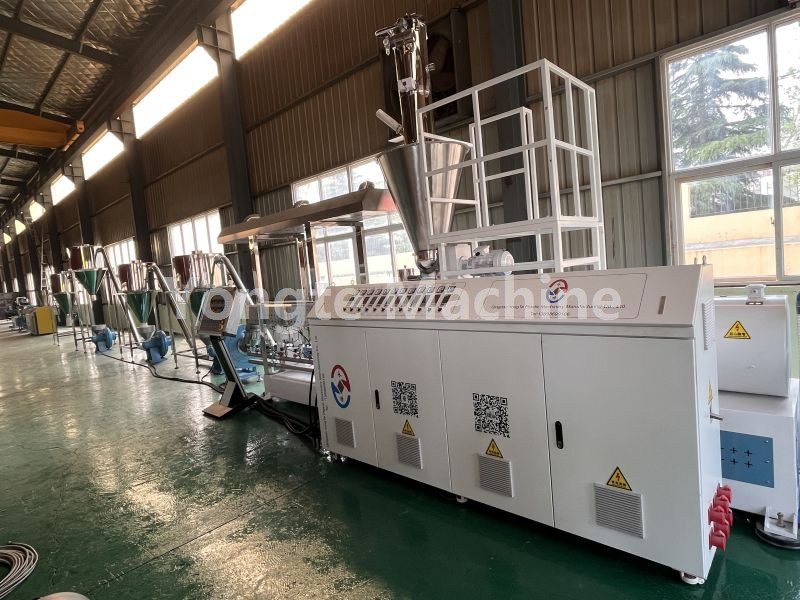
7. Resiko Utama lan Kontraindikasi (75 Titik Fault Frekuensi Dhuwur Ganda)
1. ❌ Dilarang nyerang lumahing karya blok Utas kanthi palu baja; mengkono bisa nimbulaké chipping pinggiran utawa mundhut saka lapisan alloy, asil ing scrapping langsung.
2. ❌ Instalasi fase sing ora bener sing nyebabake rotasi motor sing dipeksa: Langsung ngeculake blok clamping utawa ngeruk bushing tong minyak.
3. ❌ Yen celengan karbon utawa filing wesi ana ing lumahing mburi pamblokiran Utas sadurunge perakitan → iki bisa nimbulaké karusakan lumahing utawa naleni komponen, nggawe komponen ora bisa dibusak sak siklus disassembly sabanjuré.
4. ❌ Torsi nut pengunci sing gedhe banget utawa ora cukup: Torsi sing ora cukup bisa nyebabake komponen pindah utawa pecah; torsi gedhe banget bisa mimpin kanggo nut dadi macet sak proses disassembly sabanjuré.
5. ❌ Penarikan sepihak saka sekrup nyebabake misalignment antarane rong sekrup lan tabrakan komponen.
6. ✅ Njupuk foto lan tandha komponen sak disassembly - iki utamané penting kanggo rakitan dumadi saka macem-macem pamblokiran interlocking, amarga iku gampang banget kanggo misalign urutan utawa amba adhedhasar mung memori.
Warta sing gegandhengan
- Carane akeh cetakan sing dibutuhake kanggo siji set pigura lawang?
- Sistem Pakan Anti-Bridging Terpadu kanggo Ekstrusi Plastik Daur Ulang
- Yongte Rubber Foam Microporous Seepage Pipe Line Produksi Sukses Ditugasake kanggo Klien India
- Kaluwihan Pipa Irigasi Soaker Karet vs Tabung Irigasi Tradisional
- Apa Yongte Supply Turnkey Project Service kanggo WPC decking plant?
- Mesin Kayu Plastik Solid Daur Ulang 200x50mm Kasil Dites
Ninggalake kula pesen




Rekomendasi News